


التحكم في مواد إنتاج مكونات مكونة ملموسة:
مكونات الخرسانة المسبقة هي أجزاء ملموسة يتم تجهيزها مسبقًا في المصنع لصنع المباني أو الهياكل. هناك العديد من أنواع مكونات الكمبيوتر ، وأنواع مكونات الكمبيوتر تختلف اختلافًا كبيرًا اعتمادًا على تصميم هيكل المبنى. المكونات الأفقية: ألواح أرضية مركبة ، سلالم سابقة الصب ، ألواح شرفة مسبقة الصب ، عوارض سابقة الصب ، إلخ ؛ المكونات الرأسية: لوحات الجدار الخارجي ، لوحات جدار عزل خارجية ، ألواح الجدران الداخلية ، إلخ ؛ مكونات أخرى: لوحات حائط PCF ، ألواح الجدار الخارجي الزخرفية العكسي ، جدران الجلد المزدوجة ، إلخ.
التحكم في عملية إنتاج مكونات مكونة ملموسة:
تتأثر جودة منتج مكونات الكمبيوتر المسبقة الجاهزة بشكل أساسي بإدارة منظمة الإنتاج ومعدات خط الإنتاج وعملية الإنتاج والعمال الصناعيين. يمكن لإدارة مؤسسة الإنتاج أن تعتمد نظام إدارة خط الإنتاج ERP مناسبًا لنظام الإنتاج والتحكم في المعدات في مكونات الكمبيوتر. يقدم ما يلي بشكل أساسي التحكم في عملية إنتاج مكونات الكمبيوتر من عملية الإنتاج.
1. تخطيط العفن والتجميع
عملية الإنتاج: تحقق من حجم القالب والمظهر مقدمًا ، ونقل القالب إلى جدول القالب وفقًا لخطة الإنتاج ، ووضع القالب في الموضع المقابل لجدول القالب وفقًا لخطة التخطيط ، وإصلاحه.
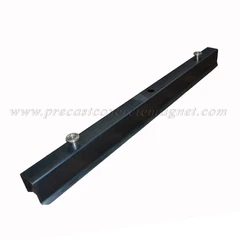
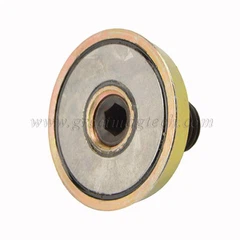
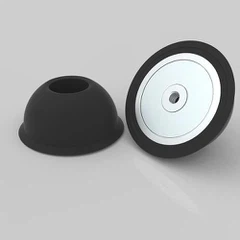
مراقبة الجودة: تأكد من أن الانحرافات الأبعاد لحجم القالب والقطر وما إلى ذلك هي ضمن نطاق الأخطاء المسموح بها ، واعتماد طريقة تثبيت معقولة للتأكد من أن القالب لا يتحرك أثناء التدفق ، الاهتزاز ، وما إلى ذلك. يوضح الشكل أدناه قالب مكونات الحزمة المصنفة ومكونات الجدار المسبقة أكثر تعقيدًا مع فتحات نافذة. القالب ثقيل ، ويمكن رفع القالب إلى طاولة القالب بواسطة رافعة جسر. بعد تحديد الموضع ، يتم تجميع القالب ثم إصلاحه بواسطةإغلاق المغناطيس.

2. تطبيق عامل واجهة العفن والعفن:
عملية الإنتاج: قم بتطبيق عامل الإصدار بالتساوي على طاولة القالب ، استخدم أولاً بخاخ للرش بالتساوي ، ثم استخدم مهووس الغبار أو فرشاة الأسطوانة لتسطيحه. إذا كان هناك حاجة إلى مثبط ، فقم بتطبيق المثبط على سطح اتصال القالب بفرشاة.
مراقبة الجودة: قبل استخدام فرشاة الأسطوانة لعامل الإطلاق ، يجب تنظيف السطح بدون بقع وبقع ، ويتم تطبيق عامل الإطلاق بالتساوي دون تراكم السائل ، وإلا فإنه سيؤدي إلى ضعف جودة واضحة للمكون النهائي.
بعد أن يرش مصنع مكون PC ، عامل الإصدار برش ، يتم تطبيق عامل الإصدار يدويًا غالبًا لتحقيق تأثير الصورة اليسرى أدناه ، وهو ناعم وموحد دون تقطيعه. تُظهر الصورة الصحيحة أن رش وكيل الإصدار غير مؤهل. لا يقتصر الأمر على تنقيط عامل الإصدار ، ولكن لا يتم تنظيف منصة العفن ، مما سيؤثر على الجودة الظاهرة لمكون الكمبيوتر.

3. التثبيت المسبق والمدمج
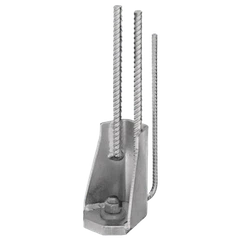
عملية الإنتاج: حدد موضع الأجزاء المحجوزة والمدمجة وفقًا لرسومات التصميم التفصيلية ، وأصلح أنبوب PVC للثقب المحجوز والمكسرات المتصلة والثابتة بواسطة الأدوات على منصة القالب.
مراقبة الجودة: يجب أن يكون تثبيت PVC المضمن ثابتًا وموثوقًا دون رخاوة. تحقق وتأكيد موضع الثقوب المحجوزة والأجزاء المدمجة ، ويفي انحراف الحجم بالمتطلبات القياسية.
تُظهر الصورة اليسرى أدناه الأجزاء المدمجة المثبتة على الأرضية المركبة الجاهزة ، وتظهر الصورة اليمنى الأجزاء المضمنة المثبتة على مكونات لوحة الجدار المسبقة. وفقًا لرسومات التصميم التفصيلية ، يتم إصلاح الأجزاء المضمنة والأجزاء المحجوزة في المواضع المقابلة. بعد التثبيت ، يجب مراجعة الرسومات المقابلة مرة أخرى.

4. حديد التسليح وملزمة
عملية الإنتاج: بعد مراجعة الرسومات التفصيلية ، يتم نقل المكونات إلى منصة القالب وفقًا لمتطلبات تعزيز المكونات ، ويتم تحضير وسادات/ركوب الطبقة الواقية وأسلاك الربط. يتم وضع شبكة الصلب أو القفص الشبكي الصلب وربطها بشكل صارم وفقًا للرسومات.
مراقبة الجودة: ضع في اعتبارك حجم قضبان الصلب عند قطع أشرطة الصلب. عندما يتم تجنب قضبان الصلب ، تأكد من سمك الطبقة الواقية. ترتيب أشرطة التعزيز وفقًا لمتطلبات التصميم. بعد كل قضبان الصلب ، إجراء عمليات تفتيش خفية مثل الموقف والتباعد مرة أخرى. يجب إغلاق أخاديد تعزيز القالب الجانبي مع شرائح الملاط/الورق المحكم.
تُظهر الصورة اليسرى أدناه ربط تعزيز لوحات الجدار الجاهزة. القفص الشبكي الصلب لوحة الحائط الداخلية أكثر تعقيدًا في الشكل ، ويحتاج موظفو ربط التعزيز إلى متابعة الرسومات بدقة لربط أشرطة الصلب. تُظهر الصورة اليمنى لوحة الأوراق الخارجية للوحة الجدار الخارجية الساندويتش الجاهزة. تكون قضبان الصلب من لوحة الأوراق الخارجية في شكل شبكة ، وهو أمر بسيط نسبيًا ، ولكن يجب إيلاء الاهتمام لترتيب قضبان التعزيز عند فتح النافذة.

5. صب الخرسانة والاهتزاز
عملية الإنتاج: تأكد من درجة الخرسانة والمبلغ ، وابدأ في التدفق بعد نقل الخرسانة إلى آلة وضع الخرسانة لجعل الخرسانة تهتز وضغط. يتم ضبط تردد الاهتزاز على 36-38 Hz ، ويتم التحكم في الوقت إلى حوالي {1}} s.
مراقبة الجودة: يجب أن تصب آلة وضع الخرسانة بالتساوي والمستمر ، ويجب ألا يكون ارتفاع التغذية أكبر من 500 مم. الأجزاء ذات التجاويف تحتاج إلى أن تكون مستوية يدويًا. لا ينبغي أن يكون وقت الاهتزاز طويلًا ، وإلا فإن تسرب الماء سيحدث ، مما يؤثر على الجودة الظاهرة للخرسانة.
في الوقت الحاضر ، تستخدم جهاز وضع الخرسانة عنصر تحكم عن بُعد تديره محطة نقطة ثابتة يدوية لتنفيذ أعمال وضع الخرسانة (كما هو موضح أدناه). يمكن أن تنفذ طريقة وضع هذه بشكل فعال وضع دقيق وفقًا لحجم المكون. في الوقت نفسه ، يمكن أن يقلل الموحد الموحد من عبء العمل في التسوية اليدوية اللاحقة. يجب التحكم في وقت الاهتزاز بشكل صارم لتجنب تسرب الماء الخرساني ، مما يؤثر على الجودة الظاهرة لمكون الكمبيوتر وتجنب تقشير سطح مكون الكمبيوتر بعد الصيانة.

6. وضع وتثبيت طبقة العزل والموصلات
عملية الإنتاج: تم تسوية طبقة العزل ، والصق ، والقطع واللكمة مقدمًا وفقًا لحجم طبقة العزل في الرسم ، وتثبيت الموصلات على لوحة العزل المغطاة وفقًا لتخطيط مخطط توزيع الموصل.
مراقبة الجودة: تأكد من أن سطح الخرسانة للصفحة الخارجية مسطح ، ولا يوجد انحراف على السطح ، وأن الخرسانة لها سيولة معينة قبل الإعداد الأولي لضمان سيولة الخرسانة ، ويمكنها الاحتفاظ بالموصل بإحكام. تحقق من أن رقم وموصل الموصلات يفي بالمتطلبات.
في عملية إنتاج ألواح الجدار الساندويتش المسبق ، يعد وضع لوحات العزل ووضع قطع التعادل روابط مهمة للغاية ، وهي مهمة جدًا لأداء العزل وأداء السلامة للشفرات الخارجية. يجب أن يتم تثبيت لوحة العزل في وضع عدم الاتصال ويجب تثبيت الموصلات عبر الإنترنت قدر الإمكان ، والتي يمكن أن تضمن بشكل فعال موضع قطع التعادل وتقليل الفجوات في لوحة العزل. تُظهر الصورة اليسرى أدناه مكون لوحة حائط شطيرة مسبقة الصنع مع ثقب ؛ تُظهر الصورة اليمنى مكونًا لوحة حائط شطيرة مسبقة الصنع بدون ثقب.

7. تصحيح الخرسانة/السطح الخرسانية
عملية الإنتاج: عند استخدام آلة التخشين التلقائي ، حاول ترتيب المكونات على طول اتجاه التدفق. استخدم جهازًا خشنًا ، واستخدم مجرفة أو تجانس يدوي ، والتوقف والرافعة قبل الانتهاء من التغذية/التجانس.
مراقبة الجودة: انتبه إلى التسطيح حول الأجزاء المدمجة وصناديق الأسلاك وأنابيب الأسلاك المكشوفة. يجب تسطيح الحواف في الوقت المناسب. متطلبات تسطيح السطح هو ± 3mm. تأكد من عدم وجود شقوق أو فقاعات أو شوائب أو حطام على السطح. السطح مسطح وسلس ، والسطح العلوي مسطح داخل 3 مم.

8. التبخير وعلاج المكونات
عملية الإنتاج: استخدم مكبدًا لتحميل الصياغة في موضع الفرن المقابل ، مع إعطاء الأولوية لنفس الصف ، والبخار وعلاج المكونات وفقًا لمعدلات التدفئة والتبريد المحددة مسبقًا ، ودرجة الحرارة الثابتة والرطوبة ، ووقت المعالجة.
مراقبة الجودة: عندما يكون الفرق في درجة الحرارة بين سطح الخرسانة ودرجة الحرارة المحيطة كبيرة ، يجب تغطيتها على الفور وشفائها. معدل التدفئة هو 10 ~ 20 درجة /ساعة ؛ درجة الحرارة الثابتة أقل من أو تساوي 60 درجة ، ووقت درجة الحرارة الثابت لا يقل عن 4 ساعات ؛ معدل التبريد ليس أكثر من 10 درجة /ساعة.
يتم علاج مكون الكمبيوتر في الغالب في نفس الصف ، والتي يمكن أن تقلل بشكل فعال من كمية البخار المستخدمة. يمكن أن يتحرك المكدس أفقياً ورأسيًا في نفس الوقت لتحسين كفاءة تخزين الصياغة واسترجاعها. يستخدم فرن المعالجة غرفة تحكم مركزية للتحكم في درجة الحرارة والرطوبة ، ومنحنى التدفئة ، ووقت درجة الحرارة الثابتة ، ومنحنى التبريد في الفرن ، ويمكنه متابعة نظام المعالجة البخاري بشكل صارم لإجراء معالجة مكونات الكمبيوتر.

9. مكون demoulding ورفع
عملية الإنتاج: بعد أن تكون الصياغة خارج الفرن ، تحقق مما إذا كان المكون يفي بظروف الرفع والرفع. بعد تأكيد أن demoulding ورفعيتم استيفاء الظروف ، يتم تنفيذ أعمال الرفع ورفعها.
مراقبة الجودة: يجب أن تفي القوة بمتطلبات أن تصل قوة الخرسانة إلى أكثر من 75 ٪ من درجة قوة التصميم. عند إزالة القالب ، يجب إزالة القالب بدقة وفقًا لتسلسل بنية القالب ، ويجب استخدام الأدوات الخاصة للرفع المستقر.
بعد أن تلبي قوة المكون المتطلبات ، يمكن تنفيذ عملية رفع المكون. يمكن استخدام الأدوات الخاصة لرفع المكون أو رفعه مباشرة من خلال نقطة رفع المكون. يجب ألا يتجاوز عدد تكديس طبقات الطابق المركب ست طبقات. يتطلب رفع مكونات لوحة الحائط الجاهزة تعاون محطة التحول الجانبية لتجنب الرفع المباشر لمكونات لوحة الحائط وتلف الزوايا

10. الإجمالي المكشوف
عملية الإنتاج: ضع المكون بثبات في منطقة التدفق ، واستخدم مسدس مياه عالي الضغط لطرد أجزاء المكون الذي يحتاج إلى أسطح خشنة.
مراقبة الجودة: تأكد من أن عمق السطح الخام هو 4 إلى 6 مم. بالنسبة لمكونات لوحة الحائط ساندويتش ، لا يمكن لفوهة مسح لوحة العزل المتسربة مباشرة.
يتم نقل المكونات التي تحتاج إلى مسح بتجميع مكشوف إلى منطقة التدفق المكون ، ويتم مسح المواقف المقابلة بمدافع مياه عالية الضغط.

11. تخزين الفناء
عملية الإنتاج: استخدم شاحنة مسطحة لنقل المكونات إلى الموقع المحدد للساحة ، والحفاظ على سجلات المواقع ذات الصلة.
مراقبة الجودة: لا ينبغي تخزين الأرضية المكدسة لأكثر من 6 طبقات. يجب أن تكون الفوط بين كل طبقة في نفس الموضع. يجب تخزين مكونات لوحة الحائط رأسياً. يجب الحفاظ على ساحة مكون الكمبيوتر من خلال الرش أو الرش.
يجب أن يعتمد تخزين ساحة مكونات الكمبيوتر على نوع المكون وتقدم المشروع. يجب مراعاة عدد طبقات تكديس المكونات لتسهيل تحميل المكونات وتفريغها.

المشكلات الشائعة في إنتاج المكونات الخرسانية سابقة الصب
(1) لا يتم تنظيف سطح القالب ، مما يؤثر على جودة سطح المكون ويجعل من الصعب.
(2) يتم رش عامل الإطلاق بشكل غير متساو ، هناك تراكم سائل ، ويتم تفويت الزوايا الميتة ، مما يؤدي إلى طباعة الخشونة/الزيت ، مما يؤثر على جودة سطح المكون وجعلها صعبة ؛
(3) يجب أن تلبي سمك طبقة الحماية من شريط الصلب المتطلبات ، ويجب إضافة وسادات الطبقة الواقية في أسفل شبكة الصلب ؛
(4) يتم توزيع الخرسانة بشكل غير متساو ، مما يؤثر على حجم المكون. التوزيع المفرط يؤدي إلى الهدر. تجنب المزيج المفرط للخلط والإفراط في الهراء ، مما يؤثر على الخواص الميكانيكية ومتانة الخرسانة ؛
(5) يتحكم بشكل صارم في نظام ارتفاع درجة حرارة المعالجة البخارية/خفض درجة حرارة المعالجة البخارية ووقتها ، وإلا فإنه سيؤثر على قوة الخرسانة ويسبب بسهولة تشققات.


